Artykuł sponsorowany
Kiedy wyższa moc lasera fiber pomaga, a kiedy nie poprawia jakości cięcia
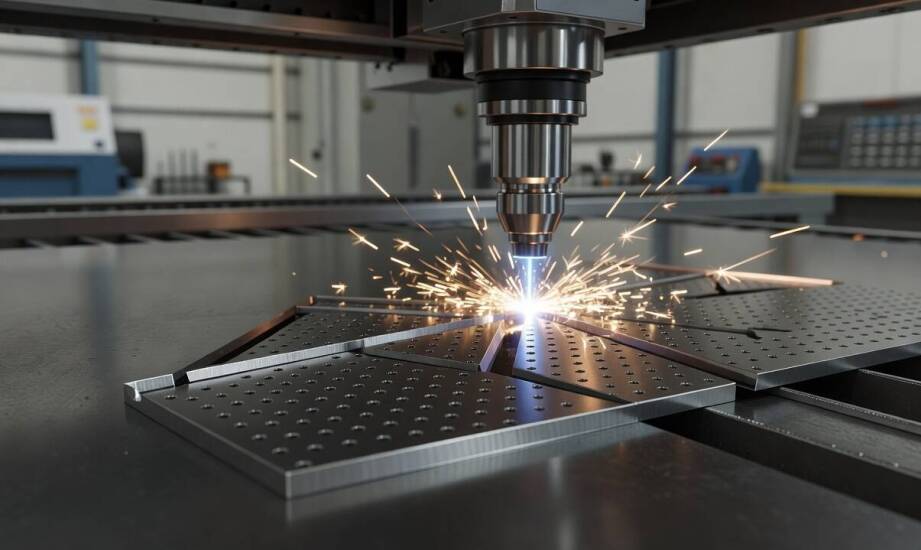
W produkcji precyzyjnych elementów metalowych sama wyższa moc lasera światłowodowego wcale nie gwarantuje lepszej krawędzi ani proporcjonalnie krótszego czasu obróbki. Zbyt duża porcja energii aplikowana na cienkich arkuszach powoduje nadmierne nagrzewanie, intensywne powstawanie żużlu na dolnej stronie i nieodwracalne deformacje termiczne. Wybrane parametry cięcia trzeba za każdym razem starannie dopasowywać do grubości, specyficznego rodzaju użytego materiału oraz docelowej geometrii obrabianego detalu.
Współdziałanie mocy, prędkości cięcia i gazu osłonowego
Przy obróbce stali węglowej tlen wywołuje reakcję egzotermiczną. Przyspiesza ona proces cięcia i pozwala osiągnąć znacznie wyższe prędkości robocze. Prawidłowo dobrana dysza kieruje strumień gazu wprost w szczelinę, wydmuchując stopiony materiał na zewnątrz. Stal nierdzewna oraz aluminium wymagają osłony z azotu, który skutecznie zapobiega utlenianiu metalu podczas obróbki. Zapewnia on jasną i czystą krawędź, ale wymusza stosowanie wyższego ciśnienia, a sam proces pochłania więcej energii.
Podwojenie mocy urządzenia nie oznacza automatycznego podwojenia prędkości pracy głowicy. Przy cienkich blachach nadmiar wprowadzanej energii prowadzi do szybkiego przegrzewania i pozostawia bardzo szorstką powierzchnię. Zależnie od modelu i konfiguracji maszyny, optymalny zakres obrabianych grubości wynosi najczęściej od 40 do 60% maksymalnych parametrów zdefiniowanych przez producenta sprzętu. W przypadku stali węglowej głowica o mocy 3 kW umożliwia stabilne cięcie arkuszy do 16–20 mm. Aluminium przy tej samej mocy ogranicza się do grubości rzędu 6–8 mm z powodu wysokiej refleksyjności oraz bardzo dobrej przewodności cieplnej. Wyższa moc pomaga przy grubszych materiałach i odczuwalnie przyspiesza masową produkcję seryjną. Z kolei przy arkuszach poniżej 3 mm w zupełności wystarcza praca na poziomie 1,5–2 kW.
Tolerancje wymiarowe i wpływ geometrii detalu
Zakładane tolerancje najszybciej ulegają pogorszeniu w małych otworach, wąskich mostkach oraz ostrych narożach wewnętrznych. W otworach o średnicy zbliżonej do grubości samej blachy wiązka powoli traci ostrość na dolnej krawędzi. Skutkuje to powstawaniem stożkowatości i tworzeniem się uciążliwych nadtopień. Wąskie elementy o małej powierzchni błyskawicznie akumulują wprowadzane ciepło. Zjawisko to prowadzi do wypaczeń, zaokrągleń lub nawet częściowego przetopienia zadanej struktury. Gęste układanie wycinanych profili na arkuszu dodatkowo powiększa strefę wpływu ciepła, wielokrotnie potęgując ryzyko trwałej deformacji.
Geometria wycinanego przedmiotu i rozmieszczenie elementów bezpośrednio warunkują wielkość odkształceń termicznych na całym płacie blachy. Cienkie materiały wykazują ogromną podatność na falowanie, gdy cięcie przebiega liniowo bez zmiany obszaru roboczego. Zmiana kolejności wycinania i losowe rozmieszczenie detali skutecznie ograniczają nagromadzenie temperatury w jednym punkcie. Wycinanie otworów wewnętrznych przed głównym konturem zewnętrznym oraz wykorzystanie trybu pulsacyjnego znacznie poprawiają powtarzalność. Dobrze przemyślany nesting uwzględnia minimalne odstępy między częściami rzędu 1–2 mm, co pozwala utrzymać pożądaną sztywność aż do samego końca procesu.
Realizacja skomplikowanych projektów wymaga elastycznego dopasowania ciśnienia gazu i mocy do parametrów materiału. Przedsiębiorstwo MZ Laser na co dzień analizuje właściwości obrabianych stopów, aby trafnie dobrać technologię do specyfiki zamówienia. Zajmując się profesjonalnym cięciem laserowym na Śląsku, zakład wykorzystuje wydajne lasery światłowodowe do wycinania elementów ze stali węglowej do grubości 12 mm przy jednoczesnym utrzymaniu rygorystycznych tolerancji. Osobne urządzenia wyposażone w tradycyjne źródło CO2 służą natomiast do kształtowania tworzyw sztucznych i drewna. Pozwala to całkowicie wyeliminować problem przypalania krawędzi, a prawidłowy dobór maszyny do konkretnego surowca bezpośrednio obniża ilość odpadów poprodukcyjnych.
Sytuacje uzasadniające zastosowanie większej mocy
Zwiększenie mocy źródła światłowodowego przynosi wymierne korzyści przede wszystkim przy wycinaniu grubych blach powyżej 10 mm. Sprawdza się równie dobrze przy wysokich nakładach produkcyjnych, gdzie nawet ułamki sekund zaoszczędzone na pojedynczym cyklu odgrywają ogromną rolę ekonomiczną. Przy metalach refleksyjnych mocniejsza wiązka światła znacznie ułatwia szybkie i stabilne przebicie górnej powłoki. W przypadku cieńszych arkuszy i bardzo skomplikowanych geometrii zdecydowanie lepsze rezultaty przynosi jednak celowa modyfikacja samego projektu detalu lub zmiana gatunku używanego metalu.
Optymalizacja układu elementów na arkuszu oraz precyzyjne ustawienie ogniskowej soczewki dają często o wiele większą poprawę jakości krawędzi niż samo mechaniczne podwyższenie mocy urządzenia. Odpowiednia regulacja ciśnienia wybranego gazu osłonowego pozostaje przy tym tak samo ważna, ponieważ strumień musi skutecznie wydmuchiwać płynny metal z wąskiej szczeliny bez uszkadzania otaczającej ją struktury.
Kategorie artykułów
Polecane artykuły
Jakie przynęty cieszą się popularnością wśród wędkarzy w Warszawie?
W Warszawie wędkarstwo zyskuje na popularności, co wpływa na rozwój lokalnych społeczności oraz sklepów. Wybór odpowiednich przynęt jest kluczowy dla sukcesu na wodzie, a czynniki takie jak rodzaj ryb, warunki atmosferyczne czy doświadczenie wędkarza mają znaczenie. Najczęściej stosowane przynęty to
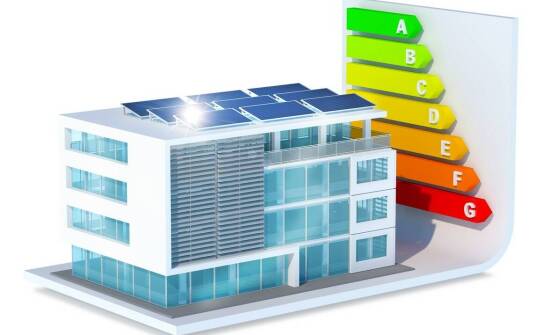
Płyty z "opalowym kolorem" jako nowoczesne rozwiązanie dla energooszczędnego budownictwa
Płyty w kolorze opalowym oferują liczne korzyści, które przyciągają uwagę architektów oraz inwestorów. Doskonała izolacja termiczna i estetyczny wygląd sprawiają, że stają się one popularnym rozwiązaniem w budownictwie energooszczędnym. W artykule omówimy zalety tych materiałów oraz ich zastosowanie