Artykuł sponsorowany
Rysunek techniczny detalu z gumy i metalu — jak opisać tolerancje, żeby nie blokować produkcji
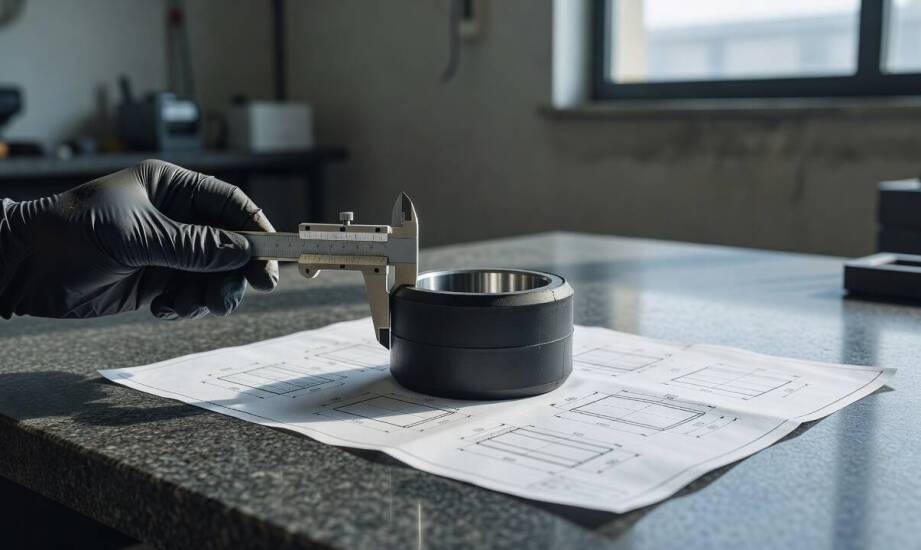
Rysunek techniczny detalu łączącego elastomer z wkładką stalową nierzadko zawiera tolerancje ogólne. Często formalnie spełniają one normy, lecz na etapie montażu uniemożliwiają poprawne osadzenie części. Typowym przypadkiem jest tuleja lub wałek, gdzie zewnętrzna średnica nakładki elastomerowej mieści się w polu tolerancji M2. To klasa dopuszczalna według normy ISO 3302-1 dla wyrobów formowanych. Mimo zgodności ze specyfikacją rzeczywisty luz między gotowym elementem a docelowym gniazdem w maszynie okazuje się zbyt duży. Taka sytuacja nie pozwala uzyskać wymaganego docisku uszczelniającego. Błędne określenie tych parametrów na wczesnym etapie blokuje produkcję seryjną. Zmusza to inżynierów do wprowadzania kosztownych modyfikacji formy wulkanizacyjnej.
Jakie dane zebrać przed określeniem tolerancji?
Przed przeniesieniem wymagań wymiarowych na papier konstruktor musi przeanalizować rzeczywiste warunki pracy projektowanego detalu. Kluczową rolę odgrywają dokładne wartości przewidywanych obciążeń statycznych oraz dynamicznych. Ważny jest również charakter ruchu. Elementy obrotowe, oscylacyjne i te poddawane ciągłym drganiom wymagają zupełnie innego podejścia do pasowania niż statyczne odboje. Specyfikacja musi uwzględniać pełny zakres temperatur pracy maszyny oraz stały lub okresowy kontakt z określonym medium. Środowisko pracy obejmujące oleje, paliwa, wodę pod ciśnieniem czy agresywne chemikalia zawęża pole wyboru odpowiedniej mieszanki elastomerowej. Dobór konkretnego materiału determinuje z kolei realne tolerancje. Właściwa mieszanka wpływa na dokładność, którą producent będzie w stanie utrzymać po zakończeniu wulkanizacji. Brak tych informacji sprawia, że rygory wymiarowe pozostają wyłącznie teoretycznym zapisem.
Właściwe projektowanie wymaga zrozumienia różnicy między podstawowymi pojęciami geometrycznymi. Tolerancja wymiarowa określa dopuszczalne odchylenie fizycznego rozmiaru od wartości nominalnej. Dla detali formowanych dokładnie reguluje to norma ISO 3302-1. Z kolei luz montażowy stanowi celowo zaprojektowaną różnicę wielkości współpracujących części. Ten parametr umożliwia fizyczne złożenie podzespołu i zapewnia jego prawidłowe działanie w maszynie. Odchyłka kształtu wpływa bezpośrednio na równomierność kontaktu powłoki z powierzchnią stalową. Parametry takie jak cylindryczność lub płaskość nie wynikają z samej tolerancji wymiarowej. Wytwarzane dla przemysłu elementy gumowo metalowe wymagają precyzyjnego uwzględnienia tego zjawiska. Nierówności obrobionego wcześniej rdzenia kopiują się na miękkiej warstwie zewnętrznej. Powoduje to punktowe naprężenia w strukturze docelowego uszczelnienia.
Jak rdzeń i strefa połączenia wpływają na tolerancje?
Rdzeń metalowy niemal zawsze przechodzi obróbkę skrawaniem przed nałożeniem powłoki elastomerowej. Jego dokładność geometryczna, a zwłaszcza współosiowość i równoległość powierzchni, ustala ostateczne ramy dla parametrów całego zespołu. Proces wulkanizacji pod wpływem wysokiej temperatury wywołuje naturalny skurcz technologiczny materiału. Dodatkowym czynnikiem komplikującym produkcję pozostaje zauważalna różnica współczynników rozszerzalności cieplnej obu łączonych struktur. Generuje to wewnętrzne naprężenia podczas stygnięcia detalu w zamkniętej formie. Strefa połączenia klejowego lub adhezyjnego również ma swoje ograniczenia technologiczne. Wymagania wymiarowe nie mogą być ciaśniejsze niż naturalne nierówności wynikające z niezbędnego piaskowania i odtłuszczania powierzchni wkładki. Należy tu wziąć pod uwagę także grubość samej warstwy nałożonego wcześniej środka wiążącego.
Konstruktor tworzący rysunek techniczny musi wyraźnie oddzielić obszary krytyczne od tych o mniejszym znaczeniu funkcjonalnym. Należy precyzyjnie wskazać wymiary średnic bezpośrednio współpracujących z gniazdem oprawy lub obracającym się wałem maszyny. Do kluczowych informacji należą także ścisłe grubości warstw nośnych oraz rygorystyczne tolerancje rozstawu otworów montażowych. Producent musi znać dokładne wymagania dotyczące chropowatości powierzchni stalowej w planowanej strefie nakładania materiału. Pozostałe sekcje detalu obejmują długości ogólne, promienie zaokrągleń oraz wymiary nieistotne dla funkcji uszczelnienia. Tę grupę wymiarów można bezpiecznie określić za pomocą tolerancji ogólnej klasy M3. Taki podział rygorów projektowych pozwala wytwórcy rzetelnie ocenić wykonalność zlecenia.
Rzetelnie przygotowana specyfikacja techniczna skutecznie chroni docelową funkcję detalu pracującego w trudnych warunkach przemysłowych. Precyzyjne określenie wymagań eliminuje konieczność wprowadzania późniejszych poprawek narzędziowych i technologicznych. Dzięki temu produkcja przebiega stabilnie, a gotowy wyrób spełnia założenia montażowe. Przekazanie dokumentacji do weryfikacji przed startem linii produkcyjnej znacząco obniża ryzyko błędu. Wstępna ocena rysunku przez sprawdzony zakład przetwórstwa, którym jest FORM-GUM, pozwala inżynierom obiektywnie oszacować realne możliwości technologiczne parku maszynowego. Poprawnie określone pasowania zapewniają bezawaryjną pracę maszyny przez wiele cykli roboczych.
Kategorie artykułów
Polecane artykuły
Jakie przynęty cieszą się popularnością wśród wędkarzy w Warszawie?
W Warszawie wędkarstwo zyskuje na popularności, co wpływa na rozwój lokalnych społeczności oraz sklepów. Wybór odpowiednich przynęt jest kluczowy dla sukcesu na wodzie, a czynniki takie jak rodzaj ryb, warunki atmosferyczne czy doświadczenie wędkarza mają znaczenie. Najczęściej stosowane przynęty to
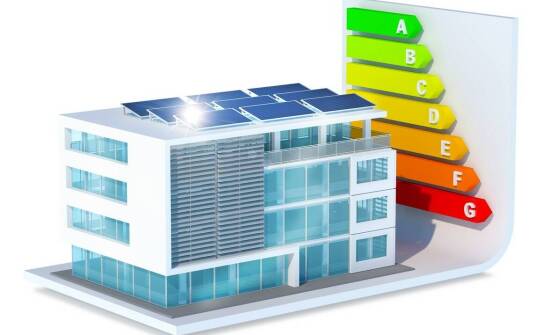
Płyty z "opalowym kolorem" jako nowoczesne rozwiązanie dla energooszczędnego budownictwa
Płyty w kolorze opalowym oferują liczne korzyści, które przyciągają uwagę architektów oraz inwestorów. Doskonała izolacja termiczna i estetyczny wygląd sprawiają, że stają się one popularnym rozwiązaniem w budownictwie energooszczędnym. W artykule omówimy zalety tych materiałów oraz ich zastosowanie